
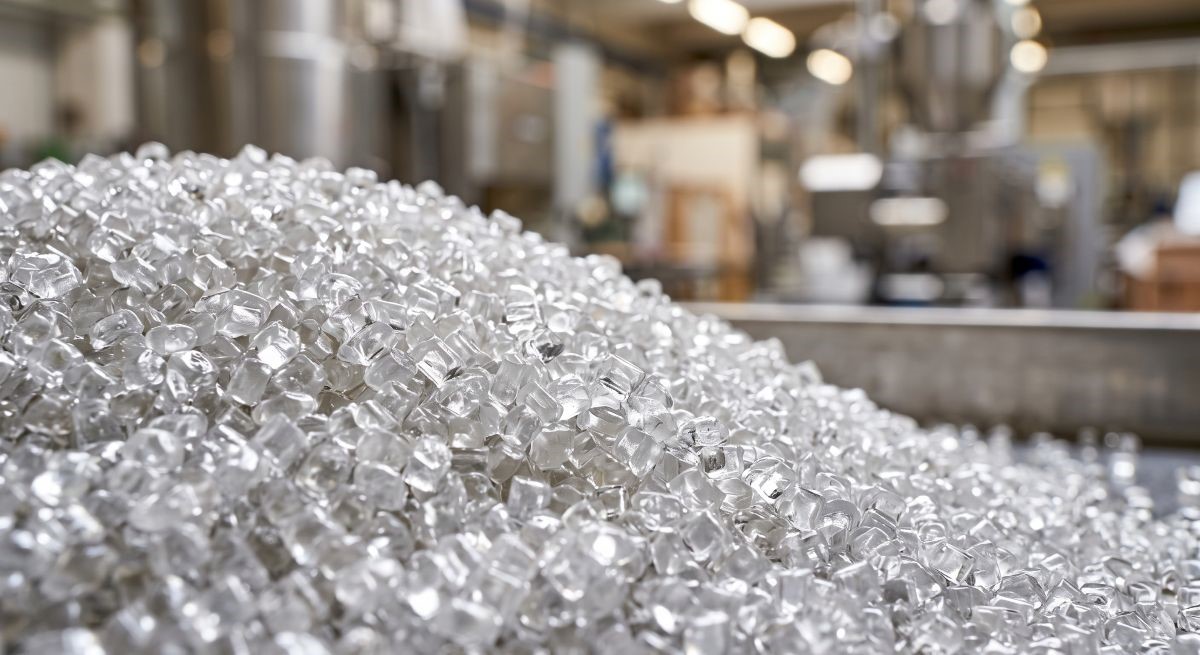
صنعت پلیمر و بستهبندی نوین، زیرساخت نامرئی اما حیاتی زنجیره تأمین جهان امروز را تشکیل میدهد. از بطریهای شفاف و مستحکم آبمعدنی و نوشیدنیهای گازدار گرفته تا کیسههای منعطف خرید، فیلمهای عریض گلخانهای و بستهبندیهای بهداشتی، همگی نقش کلیدی در سلامت عمومی، حفظ کیفیت مواد غذایی و لجستیک کالا ایفا میکنند. نقطه آغازین این گستره وسیع از محصولات متنوع، ذرات جامد و دانهبندیشده نفتی موسوم به گرانولهای ترموپلاستیک هستند. ترموپلاستیکها ترکیباتی پلیمری هستند که تحت تأثیر حرارت و تنش برشی در اکسترودرها به سیالی شکلپذیر تبدیل شده و پس از مهندسی شکل در قالبها و عبور از فاز خنکسازی، تثبیت ساختاری مییابند.
درک جامع فرایند تبدیل این ریزدانههای پلیمری به مصنوعات کاربردی، مستلزم شناخت عمیق متغیرهای مهندسی فرایند از جمله رئولوژی مذاب، دینامیک سیالات و کنترل حرارتی است. فعالان صنعت و سرمایهگذاران حوزه بستهبندی، با اشراف بر مکانیسمهای تفکیک خطوط تولید و چرخه احیای ضایعات، میتوانند علاوه بر دستیابی به حداکثر بهرهوری ماشینآلات، هزینههای تمامشده هر قطعه را بهینه کرده و مسیری سودآور و همگام با استانداردهای اقتصاد چرخشی ترسیم نمایند.
تولید انواع بطری و ظروف شفاف
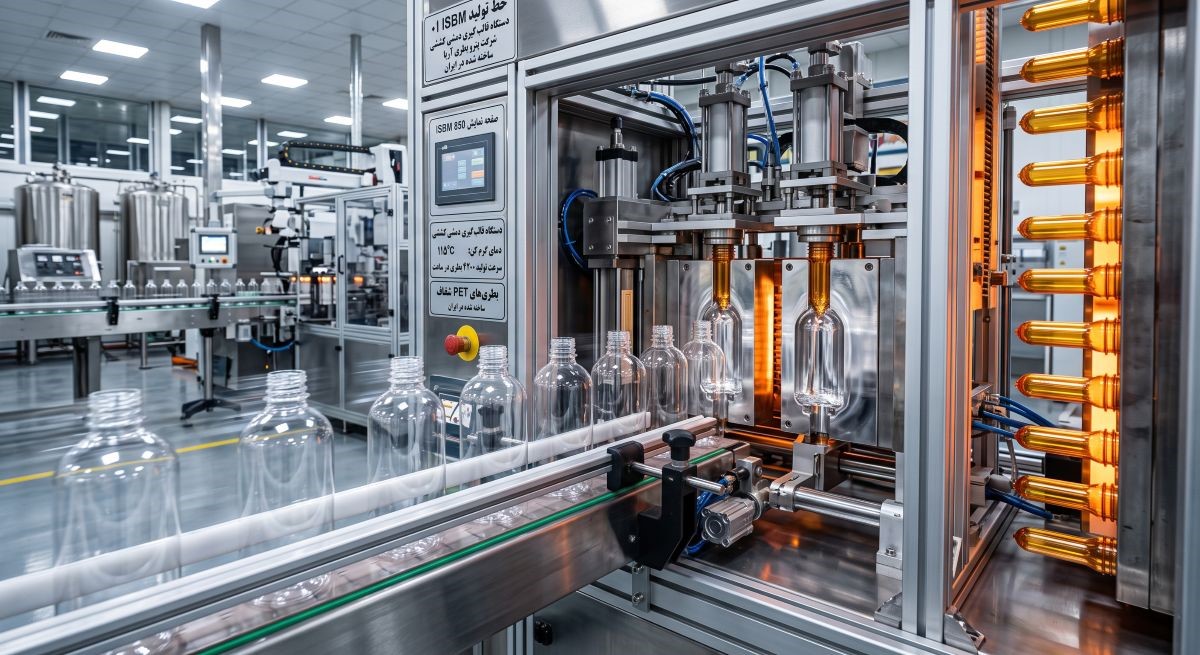
تولید ظروف توخالی شفاف، بهویژه بطریهای نوشیدنی، ظروف نگهداری روغنهای خوراکی و قوطیهای دارویی، بر پایه فرایندی دومرحلهای موسوم به قالبگیری دمشی کششی تزریقی (ISBM) استوار است. بر خلاف روشهای تکمرحلهای پیوسته، این تکنولوژی شکلدهی بطری را به دو فاز مجزا تقسیم میکند: تزریق قطعه پیشفرم یا «پریفرم» و سپس دمش و کشش نهایی آن در قالب اصلی بطری.
در نقطه کانونی این زنجیره تولید، پلیمر پلیاتیلن ترفتالات یا به اصطلاح گرانول PET قرار دارد. این ماده به دلیل ساختار شیمیایی قطبی، تمایل بالایی به جذب رطوبت اتمسفر دارد. چنانچه رطوبت موجود در ماده اولیه پیش از پردازش حرارتی حذف نشود، پدیده هیدرولیز در سیلندر تزریق رخ داده و منجر به شکست زنجیرههای پلیمری، افت شدید ویسکوزیته و ایجاد لکههای شیریرنگ یا شکنندگی در محصول نهایی میگردد. بر این اساس، گرانولها پیش از ورود به چرخه ذوب، در رطوبتگیرهای صنعتی با هوای خشک در محدوده دمایی ۱۴۰ تا ۱۷۰ درجه سانتیگراد به مدت چند ساعت رطوبتزدایی میشوند.
پس از مرحله رطوبتزدایی، گرانولهای داغ به سیلندر دستگاه تزریق پلاستیک تزریق شده و با چرخش ماردون و المنتهای حرارتی در دمای ۲۵۰ تا ۲۹۰ درجه سانتیگراد ذوب کامل میگردند. مذاب کاملاً همگن تحت فشار هیدرولیکی بالا به داخل قالبهای پیشرفته چندحفرهای هدایت میشود. دیواره این قالبها توسط کانالهای گردش آب سرد متصل به چیلر با سرعت خنک میشوند تا مذاب پلیمری پیش از تشکیل بلورهای مات، منجمد شده و قطعهای شفاف شبیه لوله آزمایش دارای رزوههای دقیق دهانه بطری تولید کند.
در گام بعدی، پریفرمهای سردشده به دستگاه بادکن خودکار یا نیمهخودکار منتقل میشوند. در بخش کوره، المنتهای فروسرخ دمای بدنه پریفرم را تا بازه دمایی انعطافپذیری لاستیکی (حدود ۹۰ تا ۱۱۰ درجه سانتیگراد) بالا میبرند، در حالی که بخش گلویی رزوهدار سرد نگاه داشته میشود تا تغییر فرم نیابد. پریفرم نرمشده بلافاصله درون قالب فولادی بسته شده و همزمان با نفوذ میله کشش طولی، هوای فشرده با فشار ۲۵ تا ۴۰ بار به درون آن دمیده میشود. این انبساط سریع، مولکولهای پلیمر را به طور همزمان در دو جهت طولی و عرضی آرایش میدهد. حاصل این جهتگیری مولکولی دومحوره، مقاومت کششی فوقالعاده، درخشندگی شیشهای، چقرمگی ضربهای و نفوذناپذیری بسیار بالا در برابر خروج گاز دیاکسید کربن و ورود اکسیژن است که جایگاه ماده گرانول PET را در بستهبندی استریل و بهداشتی تثبیت میکند.
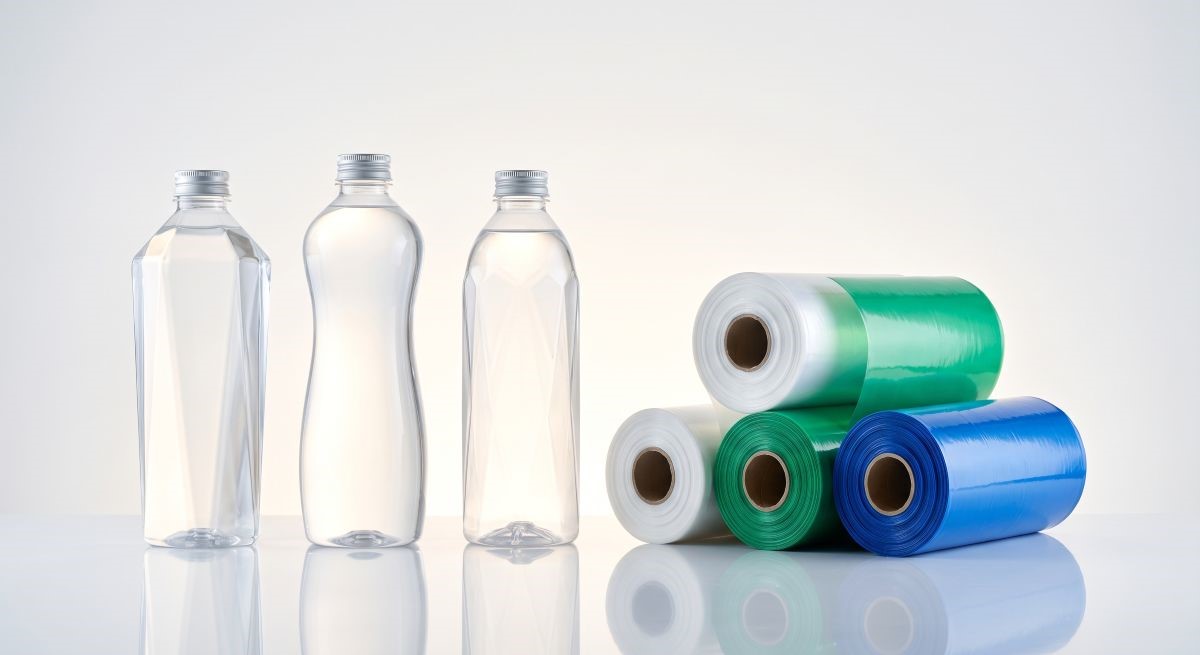
ساخت کیسههای پلاستیکی و فیلمهای نازک
تولید محصولاتی نظیر کیسه فریزر، نایلکسهای فروشگاهی، کیسههای حبابدار و نایلونهای عریض کشاورزی با مکانیسمی کاملاً متفاوت از فرایند ساخت بطری انجام میگیرد. ستون فقرات این خطوط صنعتی، فرایند پیوسته «اکستروژن فیلم دمشی» است که مذاب پلیمری را به فیلمهای منعطف نازک با ضخامتهای میکرونی تبدیل میکند.
ماده پایه استاندارد در تولید فیلمهای نایلونی مرغوب، پلیاتیلن سبک یا گرانول LDPE است. دانههای پلیمر پس از خروج از قیف، درون سیلندر اکسترودر بر اثر چرخش ماردون و مناطق حرارتی بین ۱۶۰ تا ۲۱۰ درجه سانتیگراد به تدریج ذوب و تحت فشار برشی یکنواخت به انتهای ماردون رانده میشوند. مذاب پس از عبور از فیلترهای توری وارد یک قالب حلقوی دقیق (دای) میگردد تا جریانی لولهای با ضخامت دیواره کنترلشده شکل گیرد.
هوای فشرده از مرکز دای به درون این لوله مذاب پمپ شده و همانند یک حباب بالونی غولپیکر آن را به سمت بالا منبسط میکند. نسبت قطر این حباب به قطر دهانه دای (نسبت دمش)، ضخامت نهایی فیلم و عرض رول را مشخص میسازد. در محیط خارجی حباب، حلقههای خنککننده با دمش پیوسته هوای یکنواخت، خط انجماد فیلم را تثبیت میکنند تا پایداری ابعادی و نظم ساختار آمورف آن حفظ گردد. حباب پس از صعود در ارتفاع برج اکستروژن و خنکسازی کامل، توسط صفحات راهنما و غلتکهای کشنده فوقانی جمع و تخت میشود. فیلم دولایه خروجی پس از عبور از سیستم اعمال جرقه الکتریکی (کرونا) جهت چاپپذیری بهتر، توسط وایندرهای اتوماتیک به صورت طاقههای بزرگ نایلون رولپیچی میگردد. رولهای حاصل سپس به سالن دوخت و برش هدایت شده و به کمک تیغههای برش حرارتی و فکهای دوخت داغ به ابعاد دلخواه تبدیل میشوند.
ویژگیهای ساختاری منحصربهفرد گرانول LDPE از ساختار زنجیرهای بسیار شاخهدار آن ناشی میشود. این معماری مولکولی منجر به دانسیته پایین، شفافیت مطلوب، کشسانی عالی و مقاومت بالا در برابر انتشار پارگی میگردد. علاوه بر این، پلیمر یادشده ضریب سیل حرارتی بسیار وسیعی دارد؛ به این معنا که در ماشینآلات سرعتبالای دوخت و برش، درزهای انتهای کیسه دچار سوختگی یا پارگی موضعی نشده و استحکام مکانیکی پیوند جوش در برابر وزن محموله تضمین میشود.
تفاوت خطوط تولید بطری و نایلون
با وجود اینکه هر دو سیستم از پلیمرهای گرمانرم بهره میبرند، پارامترهای ترمودینامیکی و طراحی مکانیکی ماشینآلات در خطوط تولید بطری و نایلون اختلافهای ماهوی گستردهای دارند. این تفاوتها در جدول زیر به صورت تفکیکشده مقایسه شدهاند:
|
مؤلفه فنی و مهندسی |
خط تولید بطری پلاستیکی شفاف (ISBM) |
خط تولید نایلون و کیسه پلیمری (Blown Film) |
|
روش پردازش و شکلدهی |
قالبگیری بادی کششی دومرحلهای |
اکستروژن فیلم دمشی پیوسته عمودی |
|
پلیمر مصرفی غالب |
پلیاتیلن ترفتالات (گرانول PET) |
پلیاتیلن سبک (گرانول LDPE) و گرید خطی |
|
رژیم دمای سیلندر |
۲۵۰ تا ۲۹۰ درجه سانتیگراد |
۱۶۰ تا ۲۱۰ درجه سانتیگراد |
|
میزان فشار هوای دمش |
دمش پرفشار ناگهانی (۲۵ الی ۴۰ بار) |
دمش هوای ملایم پیوسته (کمتر از ۱ بار) |
|
فناوری قالبگیری |
قالبهای فولادی بسته و خنکشونده قطعهزن |
دای حلقوی پیوسته بدون تماس با قالب محصورکننده |
|
پایداری هندسی خروجی |
اجسام سهبعدی صلب و فرمپذیر |
پوسته نازک دوبعدی انعطافپذیر با ضخامت میکرونی |
|
عملیات تکمیلی پس از تولید |
تزریق مستقیم مایعات و درببندی بدون دوخت |
عملیات تکمیلی برش طولی، جرقه کرونا و دوخت داغ |
بررسی این تفاوتها نشان میدهد که تمرکز فرایندی در خط تولید بطری بر مهار چرخههای سردایش سریع، هدایت فشار قالب و آرایش دومحوره زنجیرهها برای ارتقای سدگری گاز متمرکز است. در نقطه مقابل، در خطوط فیلم دمشی، مدیریت توازن بادی-مکانیکی میان نسبت دمش حباب و نسبت کشش غلتکها چالش اصلی است؛ چرا که عدم یکنواختی در دمای خنککاری یا تنظیم نبودن گپ دای، منجر به تغییرات ضخامت محیطی فیلم و ضایعات گسترده حین دوخت میگردد.
پلاستیکها پس از مصرف و چرخه تولید
نگرانیهای زیستمحیطی حاصل از انباشت زبالهها و نوسانات بهای مواد پلیمری پتروشیمی، بازیافت مکانیکی را به بخش لاینفک صنایع بالادستی و پاییندستی پلیمر تبدیل کرده است. بطریها و ضایعات فیلم پلاستیکی پس از مصرف، از طریق مبادی جمعآوری تفکیک شده و وارد زنجیره بازآفرینی میشوند.
فرایند احیا با جداسازی دقیق دستی و سیستمهای جداساز نوری آغاز میشود تا رنگها و ساختارهای پلیمری نامتجانس کنار گذاشته شوند. پلاستیکها سپس وارد آسیابهای سنگین شده و به پرکهای یکدست با ابعاد میلیمتری خرد میگردند. در مرحله بعد، پرکها در حوضچههای شستشوی گرم با سود سوزآور، دترجنتهای صنعتی و آب با دمای ۸۰ تا ۹۰ درجه سانتیگراد شستشو داده میشوند تا چسبها، برچسبهای کاغذی و آلودگیهای آلی دفع شوند. در حوضچههای شناورسازی، تفکیک فیزیکی بر اساس وزن مخصوص صورت میگیرد؛ پرکهای پلیالفینی (نایلون و درپوشهای پلیپروپیلنی) روی آب شناور مانده و ذرات سنگینتر PET در کف حوضچه تهنشین میشوند. پرکهای تمیز پس از سانتریفیوژ و عبور از خشککنهای حرارتی به اکسترودرهای گازگیردار منتقل میگردند. سیستم خلاء در این اکسترودرها کلیه رطوبتهای باقیمانده و گازهای ناشی از حرارت مجدد را تخلیه کرده و مذاب پس از گذر از توریهای فیلتراسیون ریزبافت، توسط کاترهای زیر آب یا رشتهای خرد میشود.
محصول استاندارد حاصل از این فرایند تصفیه، گرانول بازیافتی نام دارد. این مواد که در گریدهای بازیافتی پلیاتیلن و پت با خلوصهای مختلف عرضه میشوند، جایگاه راهبردی در کنترل هزینه تمامشده واحدهای تولیدی ایفا میکنند. بهرهگیری از گرانول بازیافتی هزینههای خرید مواد اولیه را بین ۳۰ تا ۵۰ درصد نسبت به گرانولهای دست اول کاهش داده و بستری اقتصادی برای تولید اقلامی نظیر کیسههای زباله صنعتی، لولههای آبیاری قطرهای، الیاف مصنوعی ژئوتکستایل و کارتنپلاستهای ساختمانی فراهم میآورد. این رویکرد ضمن ممانعت از رهاسازی میلیونها تن پلاستیک دیرتخریبپذیر در طبیعت، مصرف انرژی و سوختهای فسیلی در زنجیره پتروشیمی را تقلیل میدهد.
جمعبندی
چرخه تبدیل دانههای پلیمری به بطریهای صلب و نایلونهای ظریف، آمیزهای دقیق از علم شیمی پلیمر و طراحی صنعتی ماشینآلات است. عملکرد موفق در خطوط شکلدهی بطری، به توانایی مدیریت پدیده بلورینگی و کشش دومحوره متکی است، در شرایطی که خطوط فیلم دمشی به تسلط بر نرخ جریان مذاب، کنترل بالانس حباب و مهندسی دمای دوخت نیازمندند.
برای مدیران کارگاهها و فعالان تجاری بازار پلاستیک، حداکثرسازی حاشیه سود به انتخاب دقیق پلیمر پایه و کنترل ضایعات گره خورده است. شناخت صحیح خواص مکانیکی مواد دست اول و آمیزهسازی اصولی با گریدهای بازیافتی استاندارد، تضمینکننده تولید پایدار محصولاتی رقابتپذیر، کاهش استهلاک خطوط تولید و مشارکت فعال در اقتصاد چرخشی صنعت پلیمر است.
سوالات متداول
تفاوت کاربردی و ساختاری نایلون و نایلکس در چیست؟
نایلون بر پایه پلیاتیلن سبک (LDPE) تولید شده و فیلم نهایی آن دارای بافتی نرم، منعطف، نسبتاً شفاف، بیصدا و با کشسانی بالا در برابر ضربه است. در مقابل، نایلکس از پلیاتیلن سنگین (HDPE) ساخته میشود که ساختاری خطیتر، ماتتر و شکنندهتر دارد، حین مچاله شدن صدای خشخش ایجاد میکند و قابلیت دوخت در ضخامتهای فوقباریک با تحمل وزن بالا را به همراه دارد.
آیا بطریهای شفاف قابلیت بازیافت نامحدود دارند؟
پلاستیکها در هر چرخه حرارتدهی و بازیافت مکانیکی، دچار شکست جزئی در طول زنجیرههای پلیمری و افت ویسکوزیته میشوند. به همین دلیل، بازیافت مکانیکی بطریها معمولاً چند مرتبه امکانپذیر است و مواد به دست آمده بیشتر به الیاف نساجی، تسمههای بستهبندی یا قطعات خودرویی تبدیل میشوند. البته با فناوریهای پلیمریزاسیون مجدد در فاز جامد (SSP)، زنجیرهها تقویت شده و بخشی از مواد بازیافتی دوباره قابلیت ورود به ظروف تماس با مواد غذایی را به دست میآورند.
شاخص جریان مذاب (MFI) چه نقشی در انتخاب پلیمر بطری و فیلم دارد؟
شاخص جریان مذاب معرف میزان روانی پلیمر در حالت مذاب است. در خطوط اکستروژن فیلم دمشی، نیاز به شاخص MFI پایین (مذاب با استحکام بالا) است تا حباب معلق در هوا پیش از خنکشدن فرونپاشد. در فرایند تزریق پریفرم، شاخص جریان مذاب باید در سطحی باشد که سیال بتواند به سرعت و بدون افت فشار شدید، هندسههای پیچیده قالبهای چندکویته را به طور کامل پر کند.
آیا افزودن پلیمر بازیافتی به خط تولید نایلون باعث پارگی فیلم حین کار میشود؟
چنانچه ماده بازیافتی ناخالصی فیزیکی داشته باشد، در فیلتر دای انسداد ایجاد کرده و باعث پارگی حباب و توقف خط میگردد. با این حال، اگر مواد بازیافتی از نوع گازگیردار، تصفیهشده و دارای MFI یکدست باشند و همراه با مستربچهای پایدارکننده مصرف شوند، میتوان بدون افت استحکام کششی یا نقص در دوخت نایلون، درصد قابلتوجهی از آن را در محصول نهایی به کار گرفت.