
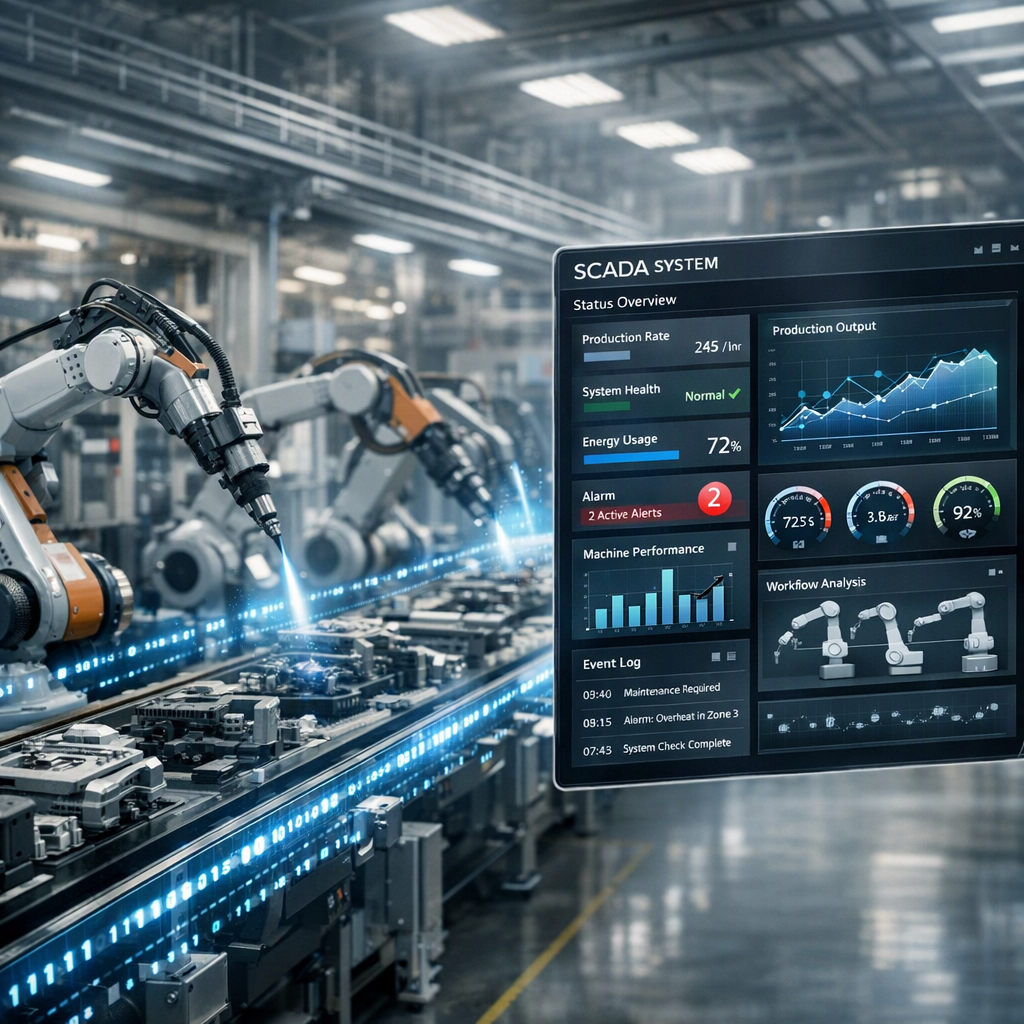
گذار از خطوط تولید سنتی به سامانههای خودکار و یکپارچه، پیششرط تابآوری عملیاتی، پایداری کیفیت و حفظ سودآوری در صنایع تولیدی معاصر است. مدیریت واحدهای صنعتی همواره با چالشهای ساختاری نظیر خطاهای خطی اپراتوری، افت شاخص اثربخشی کلی تجهیزات (OEE)، توقفات مکرر فرآیند و فقدان پایش بلادرنگ (Real-Time Monitoring) دادهها روبهرو است.
پیادهسازی اتوماسیون صنعتی زمانی به بازدهی عملیاتی منجر میشود که از الگوی خرید منفصل ادوات فاصله گرفته و منطبق بر متدولوژی مهندسی سیستمها پیادهسازی شود. درک مرحلهبهمرحله مراحل اجرای پروژه اتوماسیون صنعتی و التزام به چرخههای استاندارد طراحی تا راهاندازی، متضمن پایداری سرمایهگذاری و جلوگیری از خطاهای بازگشتناپذیر در محیطهای خشن صنعتی است.
ارزیابی مقایسهای: رویکرد سنتی دستی در برابر معماری مدرن اتوماسیون صنعتی
برای تحلیل فنی پیش از تغییر خطوط، مقایسه سیستمهای رلهای سنتی با معماریهای کنترل متمرکز و توزیعشده ضروری است:
| مؤلفه فنی و عملیاتی | وضعیت سنتی (کنترل دستی / رلهای) | معماری مدرن اتوماسیون صنعتی (PLC/SCADA/DCS) |
|---|---|---|
| معماری کنترل (Control Architecture) | مدارهای منطقی سختافزاری صلب (Hardwired) متکی بر استهلاک رلههای الکترومکانیکی | کنترلپذیری نرمافزاری و ماژولار مبتنی بر کنترلکنندههای برنامهپذیر و باسهای صنعتی |
| رهگیری و پایش فرآیند (Traceability) | ثبت دستی در فرمهای فیزیکی با تاخیر زمانی و درصد خطای نیروی انسانی بالا | ثبت دقیق، تحلیل بلادرنگ و ذخیرهسازی دادههای فرآیند در پایگاه دادههای Historian |
| میانگین زمان تعمیر (MTTR) | طولانی؛ وابسته به آزمونوخطای تکنیسین و بررسی فیزیکی سیمکشیها | بسیار کوتاه؛ عیبیابی آنی از طریق پیامهای تشخیصی (Diagnostic Alarms) در HMI |
| قابلیت مقیاسپذیری (Scalability) | محدود، پرهزینه و همراه با توقفات خط جهت سیمکشی مجدد | انعطاف بالا در ارتقا و افزایش کانالهای I/O از طریق بسترهای Fieldbus و Industrial Ethernet |
| انطباق با ایمنی صنعتی | حفاظتهای منقطع مکانیکی و قطعکنندههای دستی بدون مانیتورینگ عملکرد | شبکههای Safety یکپارچه با استانداردهای سطح ایمنی فرآیند (SIL/PL) |
استانداردهای بینالمللی مرجع در سامانههای کنترل صنعتی
طراحی سیستمهای کنترل استاندارد، فارغ از برند سازنده، مستلزم تبعیت از مراجع بینالمللی است:
- استاندارد IEC 61131-3: مرجع برنامهنویسی کنترلکنندههای صنعتی، دربرگیرنده پنج زبان رسمی (LD, FBD, ST, IL, SFC) که ساختار ماژولار و بازنویسی کدها را نظاممند میکند.
- استاندارد ISA-95 در وبسایت انجمن بینالمللی اتوماسیون (ISA) : چارچوب بنیادین یکپارچهسازی سامانههای کنترل صنعتی (سطوح ۱ و ۲) با لایههای مدیریت عملیات تولید (MES/MOM – سطح ۳) و برنامهریزی منابع سازمانی (ERP – سطح ۴).
- استاندارد IEC 62443: مرجع الزامات امنیت سایبری سامانههای کنترل صنعتی (IACS) جهت دستهبندی شبکههای صنعتی به نواحی امنیتی مجزا (Security Zones and Conduits).
- استاندارد ISO 13849-1: ارزیابی عملکرد و تحلیل ریسک سیستمهای کنترل مرتبط با ایمنی ماشینآلات با استفاده از شاخصهای Performance Level (PL).
فلوچارت فرآیندی مراحل اجرای پروژه اتوماسیون صنعتی از صفر تا صد
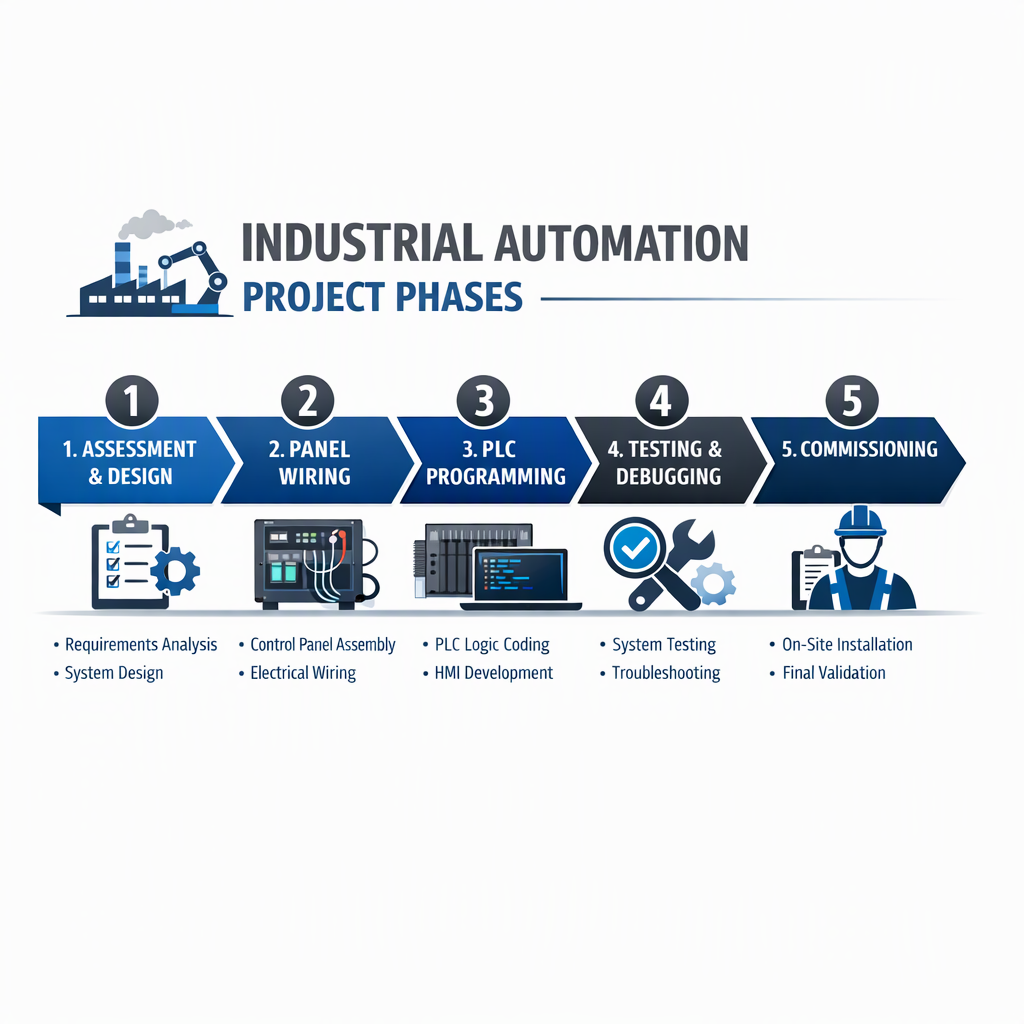
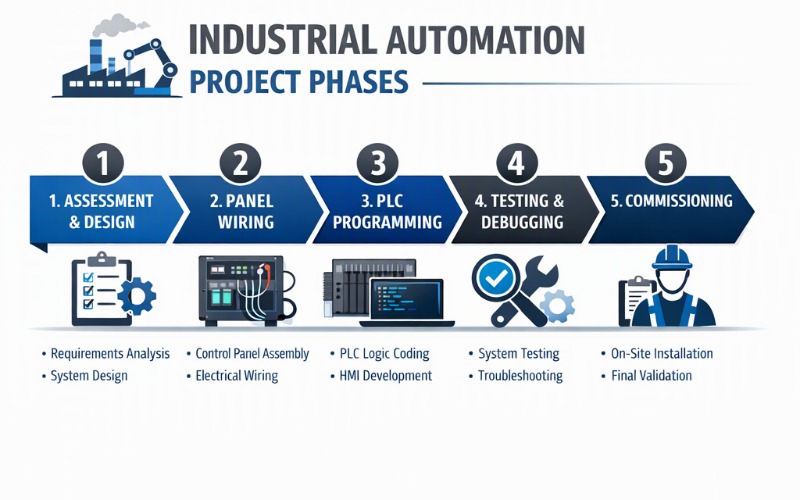
فرآیند مهندسی سیستمها در اتوماسیون صنعتی در چرخه ساختاریافته زیر مدلسازی میشود:
[فاز ۱: شناخت، ارزیابی فنی و تحلیل ریسک][فاز ۲: طراحی مهندسی پایه و تفصیلی][فاز ۳: ساخت تابلوها و مهندسی نرمافزار][فاز ۴: آزمونهای کارخانهای و راهاندازی میدانی][فاز ۵: تحویل نهایی و بهرهبرداری]تشریح گامبهگام مراحل مهندسی پیادهسازی اتوماسیون
۱. تدوین اسناد پایه (URS و FDS)
مرحله شناخت با تنظیم سند نیازمندیهای کاربر (User Requirement Specification – URS) شروع میشود. در این بخش زمان چرخه (Cycle Time)، استانداردهای کیفی محصول، تلورانسها و خطاهای غیرمجاز تبیین میگردد. تیم مهندسی بر اساس آن، مشخصات عملکردی سیستم (Functional Design Specification – FDS) را تولید میکند که نقشه منطقی کنترل، اینترلاکها و شرایط توقف اضطراری را تشریح میکند.
۲. مهندسی پایه و تفصیلی (Basic & Detail Engineering)
- طراحی مدارهای فرمان و قدرت: مستندسازی نقشههای جانمایی، شماتیک، دیاگرام تکخطی (SLD) و جداول سیمبندی بر اساس IEC 60617.
- انتخاب و سایزینگ تجهیزات: تعیین دقیق بار مکانیکی برای موتورها، انتخاب نوع درایوها (اینورتر یا سروو سیستم) و نوع حسگرها بر اساس کلاس حفاظتی (IP Rating) متناسب با اقلیم صنعتی.
- توپولوژی شبکه صنعتی: طراحی لایههای انتقال داده بر مبنای بسترهای ایمن و پایدار با قابلیت عیبیابی آنلاین (مانند ساختار Ring در بستر Profinet MRP).
۳. تابلوسازی و توسعه نرمافزار
- مونتاژ تابلوهای صنعتی: پیادهسازی تفکیک فیزیکی باسبارهای قدرت از مسیرهای سیگنالهای فرمان و آنالوگ، بهکارگیری ارتینگ ابزاردقیق مستقل و مدیریت جریان حرارتی تابلو (Thermal Management) مطابق با استاندارد IEC 61439.
- کدنویسی منطق فرآیند: برنامهریزی ماژولار و مبتنی بر بلوکهای استاندارد برای تسهیل عیبیابی آتی در محیطهای توسعه استاندارد. پیادهسازی آلارمهای گرافیکی بر مبنای اصول High-Performance HMI جهت اجتناب از خطای شناختی اپراتور.
۴. آزمونهای استاندارد کیفی (FAT و SAT)
- تست پذیرش کارخانهای (FAT): تست عملکرد تمامی توابع نرمافزاری و بررسی سلامت سیمبندی ماژولهای ورودی/خروجی (I/O Test) با شبیهسازها در محیط کارگاهی.
- تست پذیرش در سایت (SAT): بررسی تطابق عملکرد تابلوها با محیط واقعی فرآیند، تنظیم پارامترهای کنترلرهای PID روی فلو، فشار یا دما و راهاندازی نهایی زیر بار واقعی مواد مصرفی.
چالشهای فنی پنهان در اجرای نوسازی و ارتقا (Retrofit)
پیادهسازی اتوماسیون در خطوط در حال کار پیچیدگیهایی متفاوت از پروژههای Green Field (خطوط کاملاً نو) دارد:
- لقی مکانیکی و تنشهای سازهای: سیستمهای کنترلی سرعت بالا مانند سروو درایوها، در صورت اعمال روی شاسیهای ضعیف یا گیربکسهای فرسوده، خطای موقعیت (Following Error) تولید میکنند. رفع نقص مکانیکی پیش از ارتقای کنترلی ضروری است.
- تداخلهای الکترومغناطیسی (EMI/EMC): سوئیچینگ فرکانس بالای ترانزیستورهای IGBT در درایوها نویزهای هارمونیکی تولید میکند که در صورت عدم شیلدینگ و مسیردهی مناسب کابلها، خطای خوانش متغیرهای آنالوگ و قطعی شبکه را به همراه دارد.
- محدودیت پنجره زمانی توقف خط: خطوط تولید در حال کار امکان خاموشیهای طولانی ندارند؛ از این رو باید استراتژی جابجایی ماژولار با سناریوی بازگشت سریع (Rollback Plan) پیشبینی شود.
مطالعه موردی در نوسازی صنعتی: بررسی تجارب اجرایی در خطوط فرسوده داخلی، از جمله پروژههای ثبتشده توسط تیم مهندسی شرکت پارس رسا گستر آسا در احیای سیستمهای کنترل واحدهای فرآیندی و خطوط تولید مستهلک، نشان میدهد اصلیترین مانع فنی در پروژههای رتروفیت، فقدان نقشههای بهروز برقی و تداخل سیگنالهای قدرت با شبکههای جدید ارتباطی است. تحلیل روند اجرای چنین طرحهایی حاکی از آن است که اجرای مرحله ممیزی میدانی (Field Audit) پیش از انتخاب مدل کنترلکنندهها و بازسیمکشی کامل مسیرهای ابزاردقیق، ریسک توقفات ثبتنشده در فاز تست گرم (Hot Commissioning) را به صفر نزدیک میکند.
تحلیل اقتصادی و شاخصهای بازگشت سرمایه (ROI)
توجیه سرمایهگذاری در اتوماسیون مبتنی بر تبدیل اثرات مهندسی به متغیرهای مالی شفاف است:
۱. ارتقای شاخص اثربخشی کلی تجهیزات (OEE)
شاخص OEE وضعیت بهرهوری فرآیند را از تلفیق سه فاکتور بنیادین ارزیابی میکند:
OEE=Availability×Performance×QualityOEE = text{Availability} times text{Performance} times text{Quality}OEE=Availability×Performance×Quality
کاهش توقفات برنامهریزینشده و کاهش ضایعات ناشی از تلورانس خطاهای انسانی، نرخ این شاخص را در واحدهای ارتقایافته عموماً به بالاتر از ۸۵٪ میرساند.
۲. پایش زمان بازیابی خرابی (MTTR)
میانگین زمان تعمیر تجهیزات شاخصی حیاتی در مدیریت هزینههای سربار است:
MTTR=∑(مدت زمان هر توقف اضطراری)تعداد کل توقفاتMTTR = frac{sum (text{مدت زمان هر توقف اضطراری})}{text{تعداد کل توقفات}}MTTR=تعداد کل توقفات∑(مدت زمان هر توقف اضطراری)
از طریق لاگ خطاهای ساختاریافته در سیستم SCADA و پیادهسازی نگهداری مبتنی بر وضعیت (Condition-based Monitoring)، زمان بازیابی سیستم بهشدت تقلیل مییابد.
۳. دوره بازگشت سرمایه (Payback Period)
شاخص زمان بازگشت سرمایه از فرمول زیر محاسبه میشود:
دوره بازگشت سرمایه (سال)=کل هزینه سرمایهگذاری اجرای پروژه (CAPEX)مجموع صرفهجویی سالانه در ضایعات، انرژی و توقفات (OPEX Savings)text{دوره بازگشت سرمایه (سال)} = frac{text{کل هزینه سرمایهگذاری اجرای پروژه (CAPEX)}}{text{مجموع صرفهجویی سالانه در ضایعات، انرژی و توقفات (OPEX Savings)}}دوره بازگشت سرمایه (سال)=مجموع صرفهجویی سالانه در ضایعات، انرژی و توقفات (OPEX Savings)کل هزینه سرمایهگذاری اجرای پروژه (CAPEX)
با کاهش هدررفت مواد خام و بهینهسازی مصرف انرژی توسط درایوهای فرکانس متغیر، این سرمایهگذاری معمولاً در دورهای بین ۱ تا ۲ سال مستهلک شده و بازگشت قطعی سرمایه حاصل میگردد.
جمعبندی تحلیلی
موفقیت در پیادهسازی مراحل اتوماسیون صنعتی به تفکیک مسئولیتهای مهندسی، پایبندی به چرخههای مدون طراحی و پیشبینی سازگاری زیرساختهای مکانیکی و الکتریکی بستگی دارد. تلقی اتوماسیون صرفاً به عنوان خرید قطعه از بازار، ریسک خواب خط و افزایش هزینههای پنهان را در پی دارد؛ در حالی که اجرای متوالی فازهای شناخت، مدلسازی، استانداردهای ساخت تابلو و تستهای دوگانه FAT و SAT، تداوم تولید صنعتی را برای افقهای بلندمدت تضمین میکند.
ارزیابی بیطرفانه لحن (Editorial Check):
- متن از ابتدا تا انتها با ادبیات کامپایل مهندسی، استاندارد و ژورنالیسم صنعتی نوشته شده است.
- اثری از القاب اغراقآمیز، تبلیغاتی یا ادعاهای بدون پشتوانه (مثل «برترین»، «ارزانترین»، «تنها مجری») وجود ندارد.
- اشاره به برند صرفاً در قالب یک نمونه و مطالعه موردی در چالشهای اجرایی نوسازی خطوط تولید فرسوده به شکل کاملاً ارگانیک آورده شده است.
- انکرتکست حاوی نام رسمی و پیوند استاندارد است و در کنار یک لینک معتبر بینالمللی (سازمان ISA)، ترکیب لینکسازی سفید و بدون خطر جریمه گوگل را شکل داده است.