
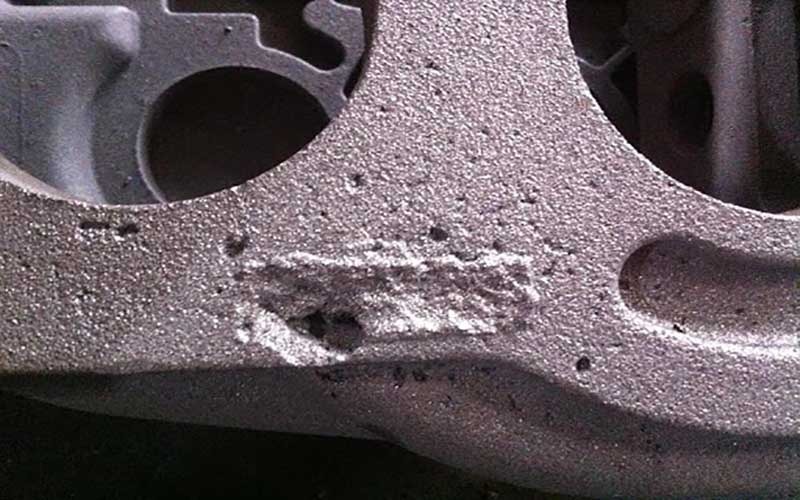
در صنعت تولید قطعات فلزی، فرآیند ریختهگری به عنوان قلب تپنده تولید شناخته میشود؛ اما همین فرآیند پیچیده، همواره با چالشی بزرگ به نام عیوب ریختهگری همراه است. ظهور کوچکترین ناهنجاری در ساختار، سطح یا ابعاد قطعه میتواند منجر به افت کیفیت، کاهش استحکام مکانیکی و در نهایت، اسقاط کامل قطعه شود. برای مهندسان تولید و کارشناسان کنترل کیفیت، شناخت دقیق این عیوب و ارائه راهکارهای مهندسی برای کاهش عیوب ریختهگری ، نه تنها یک مزیت رقابتی، بلکه ضرورتی برای تداوم حیات تولیدی مجموعه است.
در این مقاله، به بررسی عمیق انواع نقصهای ریختهگری، علل متالورژیکی و مکانیکی بروز آنها و استراتژیهای مدرن پیشگیری پرداختهایم.
چرا کاهش عیوب ریخته گری اهمیت حیاتی دارد؟
هزینههای ناشی از قطعات معیوب تنها محدود به قیمت مواد اولیه نیست. اتلاف انرژی، هزینههای سربار کارگاهی، زمانهای از دست رفته ماشینکاری و در نهایت خسارات ناشی از شکست قطعه در حین بهرهبرداری، همگی دلیلی بر این هستند که باید با جدیت به دنبال کاهش عیوب ریختهگری باشیم. بسیاری از این عیوب قابل پیشبینی و پیشگیری هستند، به شرطی که دانش فنی کافی درباره رفتار مذاب، نوع قالب و طراحی سیستم راهگاهی وجود داشته باشد.
تعریف دقیق عیوب ریخته گری
به هرگونه انحراف از مشخصات فنی استاندارد که منجر به ناپیوستگی در ساختار یا نقص ظاهری شود، عیب ریختهگری گفته میشود. این عیوب میتوانند ماهیت سطحی داشته باشند (مانند پلیسهها) یا در ساختار درونی قطعه پنهان باشند (مانند تخلخلهای گازی). شناخت دقیق نوع عیب، اولین قدم برای ریشهیابی و اصلاح آن است.
دستهبندی و تحلیل فنی عیوب رایج
بر اساس استانداردهای متالورژی صنعتی، عیوب ریختهگری به شش دسته اصلی تقسیم میشوند. هر کدام از این دستهها نیازمند رویکردهای تحلیلی متفاوتی برای اصلاح فرآیند هستند.
۱. تخلخل و مکهای گازی (Gas Porosity)
این عیوب که به صورت حفرههای کروی شکل در سطح یا عمق قطعه ظاهر میشوند، ناشی از گیر افتادن گازها در مذاب هستند. گازهای محبوس میتوانند ناشی از رطوبت قالب، تجزیه مواد آلی در قالبهای ماسهای، یا تلاطم شدید مذاب هنگام ریختن باشند.
- استراتژی پیشگیری: استفاده از سیستمهای گاززدایی پیشرفته، کنترل دقیق رطوبت قالب، خشک کردن کامل ماهیچهها و اصلاح طراحی سیستم راهگاهی برای جلوگیری از ورود هوای محیط به جریان مذاب.
۲. نقصهای انقباضی (Shrinkage Defects)
فلزات هنگام انجماد دچار کاهش حجم میشوند. اگر سیستم تغذیه (رایزرها) به درستی طراحی نشده باشد، مذاب نمیتواند به طور کامل فضای خالی ناشی از انقباض را پر کند و در نتیجه حفرههای نامنظم یا ریزمکها ایجاد میشوند.
- استراتژی پیشگیری: استفاده از شبیهسازیهای کامپیوتری برای مکانیابی دقیق کانونهای انجماد، بهکارگیری رایزرهای گرم و مبردهای فلزی (Chill) برای جهتدهی به انجماد قطعه.
۳. نقصهای مواد قالب
زمانی که مواد قالب (ماسه) استحکام کافی نداشته باشند یا واکنشهای شیمیایی نامطلوبی با مذاب رخ دهد، عیوبی مانند رگه (Veining)، پلیسه (Flash) و نفوذ مذاب به ماسه ایجاد میشود. به عنوان مثال در روشهای تحت فشار نظیر دایکاست ، اگر فشار قفل قالب و استحکام دیوارهها به درستی محاسبه نشود، احتمال ایجاد پلیسه افزایش مییابد.
۴. نقص در فرآیند بارریزی
سردجوش و نیامد (Misrun) از رایجترین عیوب این دسته هستند. این اتفاق زمانی رخ میدهد که مذاب قبل از پر کردن کامل قالب، شروع به انجماد میکند. این موضوع معمولاً ناشی از دمای پایین مذاب یا سرعت بسیار پایین بارریزی است.
۵. نقصهای متالورژیکی و آخالها
حضور ذرات غیرفلزی (سرباره، اکسیدها یا ماسه شسته شده) در قطعه، خواص مکانیکی را به شدت تضعیف میکند. برای جلوگیری از این عیوب ریختهگری ، باید استفاده از فیلترهای سرامیکی در سیستم راهگاهی و طراحی سیستمهای آرامریز (Bottom Pouring) را در دستور کار قرار داد.
۶. نقصهای فرم و ابعاد
این عیوب مستقیماً به طراحی الگو (Pattern)، انقباض غیر یکنواخت فلز و خطاهای مونتاژی در قالب مربوط میشوند.
تحلیل تخصصی در حوزههای خاص تولیدی
در صنایع تخصصی، استراتژیهای پیشگیری باید متناسب با آلیاژ و کاربری قطعه تنظیم شوند.
برای مثال، در فرآیندهای تولید آلیاژهای روی، ریختهگری زاماک نیازمند کنترل دقیق دما و زمان است. آلیاژ زاماک به دلیل سیالیت بالا و دمای ذوب پایین، اگر در شرایط غیربهینه ریختهگری شود، مستعد ایجاد عیوب سطحی مانند “پوستپرتقالی شدن” یا تخلخلهای زیرسطحی است. بنابراین، پایش مستمر ترکیب شیمیایی مذاب و تنظیم دقیق پارامترهای تزریق، نقشی کلیدی در کاهش عیوب ریختهگری این آلیاژ دارد.
از سوی دیگر، در صنایعی که هدف تولید محصولات ظریف است، فرآیند ریخته گری یراق آلات اهمیت دوچندانی پیدا میکند. در اینجا، علاوه بر استحکام مکانیکی، کیفیت پرداخت سطحی نهایی نیز حیاتی است. کوچکترین عیب یا حفره گازی روی سطح یراقآلات، میتواند منجر به رد شدن کل محصول در مرحله آبکاری یا رنگآمیزی شود. لذا در تولید این محصولات، طراحی دقیق سیستمهای تهویه قالب (Vents) برای تخلیه هوای محبوس، بسیار تعیینکننده است.
چکلیست کاربردی برای کاهش عیوب ریخته گری
برای دستیابی به تولید بدون ضایعات، استقرار یک چکلیست مهندسی الزامی است. این چکلیست باید در تمامی مراحل تولید لحاظ شود:
- کنترل مذاب:
- آنالیز شیمیایی دقیق قبل از بارریزی.
- گاززدایی اصولی (Degassing) برای حذف هیدروژن.
- کنترل دمای فوقگداز (Superheat) بر اساس نوع آلیاژ.
- کنترل قالب و ماهیچه:
- اطمینان از خشک بودن کامل مواد قالب.
- بررسی استحکام و نفوذپذیری گاز در ماسه.
- دقت در مونتاژ و قفل شدن نیمههای قالب.
- بهینهسازی سیستم طراحی (DFM):
- استفاده از شبیهسازیهای جریان و انجماد (نرمافزارهای تخصصی).
- اصلاح مسیرهای راهگاهی برای کاهش تلاطم (Turbulence).
- طراحی صحیح تغذیهها و مبردها.
روشهای تشخیص و بازرسی عیوب ریخته گری
برای اینکه مطمئن شویم استراتژیهای کاهش عیوب ریخته گری موثر بودهاند، باید از روشهای بازرسی دقیق استفاده کرد.
- رادیوگرافی (RT): بهترین روش برای شناسایی تخلخلهای داخلی، حفرههای گازی و عیوب انقباضی در اعماق قطعه.
- تست مایع نافذ (PT): کارآمدترین روش برای کشف ترکهای سطحی و سردجوشها.
- اولتراسونیک (UT): برای بررسی ناپیوستگیهای داخلی در قطعات ضخیم و سنگین.
- ذرات مغناطیسی (MT): اختصاصی برای قطعات آهنی و چدنی جهت یافتن ترکهای سطحی و زیرسطحی.
نقش فناوریهای نوین در کنترل کیفیت
امروزه، مهندسی تولید به سمت پیشبینی هوشمند عیوب حرکت کرده است. دیگر نیاز نیست با روش “آزمون و خطا” به دنبال رفع عیب باشیم. استفاده از نرمافزارهای شبیهسازی مدرن، امکان مشاهده لحظهبهلحظه جریان مذاب و الگوی انجماد را فراهم میکند. این ابزارها کمک میکنند قبل از ساخت قالب واقعی، تمام نقاط پرریسک (نواحی داغ یا محبوسشدگی گاز) شناسایی شوند.
همچنین، استفاده از سنسورهای هوشمند برای پایش دمای لحظهای و کنترل دقیق سرعت تزریق (در روشهای تحت فشار)، توانسته است نرخ عیوب ریختهگری را در بسیاری از کارخانههای مدرن به زیر یک درصد برساند.
جمع بندی
مواجهه با عیوب ریختهگری بخشی جداییناپذیر از تولید صنعتی است، اما تفاوت تولیدکننده حرفهای و آماتور در نحوه برخورد با این عیوب است. تولیدکننده حرفهای با نگاهی مهندسی، به جای سرسری گرفتن نقصها، آنها را به عنوان دادههای ارزشمند برای اصلاح فرآیند میبیند.
برای دستیابی به تولیدی پایدار و بهینه، موارد زیر را همیشه در دستور کار قرار دهید:
- آموزش مستمر پرسنل: آگاهی اپراتورها از علل ایجاد عیوب، نیمی از راه حل است.
- مستندسازی: ثبت دقیق پارامترهای هر پارت تولیدی (دما، زمان، کیفیت مواد اولیه) برای تحلیلهای بعدی.
- نگهداری و پیشگیری: چکلیستهای تعمیر و نگهداری قالبها و تجهیزات را جدی بگیرید، چرا که ابزار مستهلک، منبع اصلی عیوب ابعادی است.
- بازنگری در طراحی: همواره آماده باشید تا سیستم راهگاهی را بر اساس نتایج بازرسیها اصلاح کنید.
با تلفیق تجربه عملیاتی، دانش متالورژی و ابزارهای نوین شبیهسازی، میتوانید میزان اسقاط قطعات را به حداقل برسانید و به بالاترین سطح کیفیت در تولید دست یابید. هدف نهایی ما، استقرار سیستمی است که در آن کاهش عیوب ریختهگری نه یک پروژه مقطعی، بلکه بخشی از فرهنگ جاری در خط تولید باشد.